
¿Cómo se mide el grosor de una moneda, el diámetro de un tornillo o el espesor de una tarjeta con una precisión de centésimas de milímetro? Con un calibrador vernier, también conocido como pie de rey: una herramienta sencilla, pero que esconde un truco matemático muy ingenioso.
A simple vista parece una regla con dos mordazas. Sin embargo, su pequeña escala deslizante (el nonio) te permite leer fracciones de milímetro que una regla común jamás podría mostrarte.
En esta guía aprenderás para qué sirve, cómo se llaman sus partes, cómo usarlo y cómo leerlo en milímetros y pulgadas, sin que ninguna línea te confunda.
Conocimientos previos
- Unidades de longitud: milímetro, centímetro, metro y pulgada.
- Conversión de unidades: cómo pasar de pulgadas a milímetros (1 in = 25,4 mm).
- Decimales y fracciones: sumar y comparar números decimales y fracciones simples.
- Medición y error: saber que toda medida tiene una incertidumbre.
¿Necesitas pasar de una unidad a otra? Usa nuestra herramienta interactiva 👉 Conversión
Objetivo de aprendizaje
Al terminar podrás:
- Identificar las partes del calibrador vernier y la función de cada una.
- Calcular la resolución de un nonio.
- Leer correctamente medidas en milímetros y en pulgadas.
- Medir exteriores, interiores, profundidades y escalones.
- Reconocer y corregir los errores más comunes: cero, paralaje y presión.
¿Qué es un calibrador vernier o pie de rey y para qué sirve?
El calibrador vernier (o pie de rey) es un instrumento de medición de longitudes formado por una regla graduada y un cursor deslizante con una escala auxiliar llamada nonio o escala vernier. Debe su nombre al matemático francés Pierre Vernier, que describió el principio de esta escala en 1631.
Para qué sirve el pie de rey
Sirve para medir las dimensiones de una pieza con mayor precisión que una regla o una cinta métrica. Se usa en talleres, laboratorios de metrología y en la enseñanza de la física para medir longitudes, diámetros, espesores y profundidades.
Según el diseño de la mordaza móvil de medición interna, el vernier puede ser:
- Tridimensionales, cuando la superficie de la mordaza móvil es curva.
- Cuadrimensionales, su superficie es recta.
Observa en la imagen ese detalle:
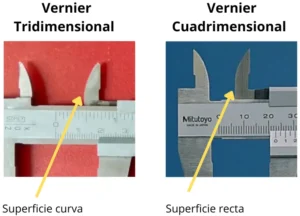
1. Pie de rey de tres funciones de medición (tridimensionales)
Se denomina así porque resuelve las tres necesidades de medición más comunes en el taller o en el laboratorio, que son:
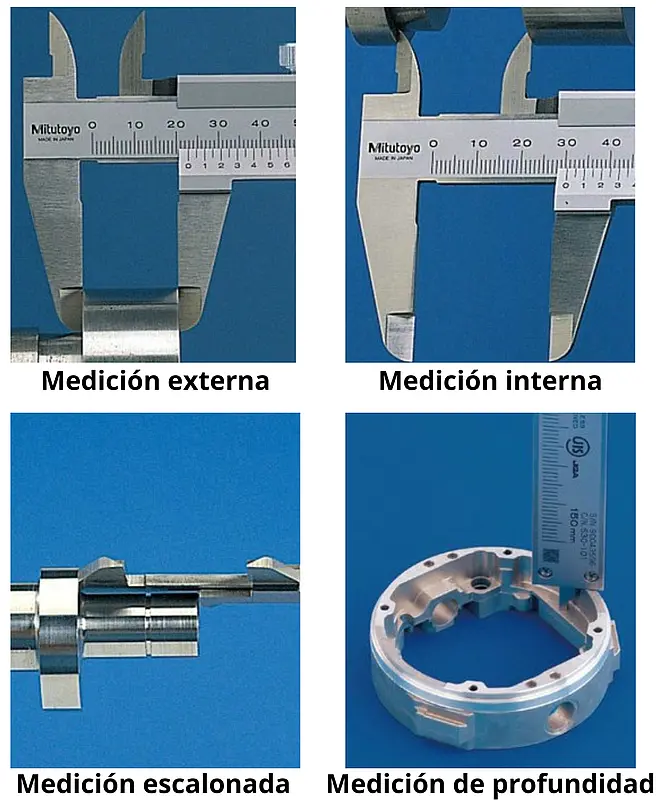
- Medición de exteriores: espesores y diámetros externos, con las mordazas grandes.
- Medición de interiores: ranuras y diámetros internos, con las mordazas pequeñas superiores.
- Medición de profundidades: cavidades y agujeros ciegos, con la varilla deslizante posterior.
2. Pie de rey de cuatro funciones de medición (cuadrimensionales)
Es la versión más completa del calibrador universal estándar. Además de las tres mediciones anteriores, incorpora una cuarta:
- Medición de escalones: se apoya la superficie posterior de la regla fija contra un plano y la superficie plana de la mordaza móvil contra el otro, de modo que se obtiene la diferencia de altura entre dos planos paralelos escalonados.
Partes del calibrador vernier
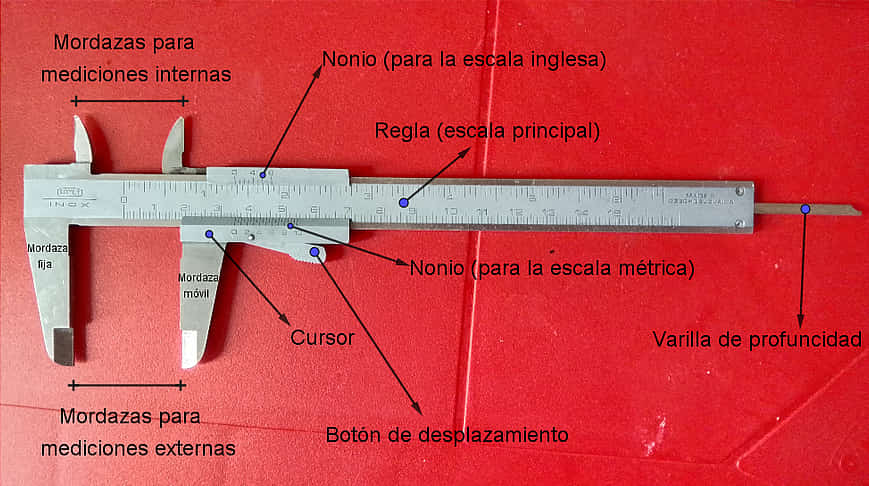
Antes de medir, conviene que reconozcas cada parte. Los nombres pueden variar un poco según el fabricante, pero estas son las principales:
| Parte | Función |
| Regla (escala principal) | Barra fija con divisiones en milímetros (arriba) y, en muchos modelos, en pulgadas (abajo). |
| Mordazas para mediciones externas | Usada para medir diámetros exteriores y espesores. |
| Mordazas para mediciones internas | Se introducen en agujeros o ranuras para medir internamente, ejemplo: diámetros, holguras. |
| Cursor o corredera | Pieza que se desliza por la regla y lleva el nonio. |
| Nonio (escala vernier) | Escala auxiliar que permite leer fracciones de la división de la regla. |
| Varilla de profundidad | Barra que sale por el extremo de la regla para medir profundidades. |
| Tornillo de bloqueo | Fija el cursor para conservar la lectura. |
| Rueda o botón de desplazamiento | Ayuda a mover el cursor con suavidad y a mantener una presión ligera. |
Cómo funciona el nonio: el principio del vernier
La idea del nonio
El truco del vernier es muy ingenioso: la escala del cursor tiene n divisiones que ocupan la misma longitud que (n − 1) divisiones de la regla. Por ejemplo, 10 divisiones del nonio ocupan 9 mm. Así, cada división del nonio mide 0,9 mm, 0,1 mm menos que una división de la regla.
Cuando abres el calibrador, las líneas del nonio se van “alineando” una tras otra con las de la regla. La línea del nonio que coincide con una marca de la regla te indica las décimas, centésimas o fracciones de milímetro.
La resolución del calibrador
La resolución es la menor medida que puedes leer. Se obtiene dividiendo la menor división de la escala principal entre el número de divisiones del nonio:
Donde:
- d es la menor división de la regla principal.
- n el número de divisiones del nonio.
| Escala principal | Divisiones del nonio | Resolución |
| 1 mm | 10 | 0,1 mm |
| 1 mm | 20 | 0,05 mm |
| 1 mm | 50 | 0,02 mm |
| 1/16 in | 8 | 1/128 in |
| 0,025 in | 25 | 0,001 in |
Interpretación: cuantas más divisiones tiene el nonio en el mismo espacio, más pequeña es la resolución. La resolución suele estar impresa en el cursor.
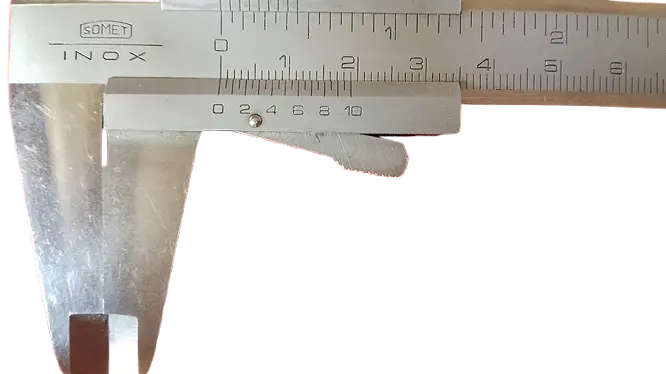
Ejemplo: Cálculo de la resolución de un vernier marca SOMET (Observa la imagen).
Solución:
Cálculo de la precisión (resolución):
- Menor división de la regla principal: 1 mm
- Número de divisiones del nonio: 20 divisiones
- Longitud del nonio: 19 mm de la regla principal
Valor de cada división del nonio: 19 mm / 20 = 0.95 mm
Observa que el primer trazo del nonio está debajo del primer trazo (1 mm) de la escala principal.
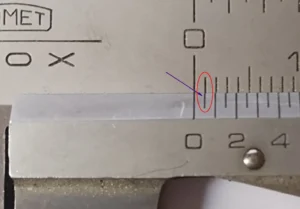
Cálculo de la resolución:
Resolución= 1 mm – 0.95 mm = 0.05 mm.
Para calcular de forma más rápida, aplica la relación:
Cómo usar un calibrador vernier paso a paso
- Limpia las mordazas y la pieza con un paño suave.
- Cierra las mordazas y comprueba que la lectura sea cero. Si no lo es, anota el error de cero.
- Abre las mordazas un poco más que la pieza.
- Coloca la pieza lo más cerca posible de la regla (no en la punta de las mordazas).
- Cierra con presión suave, de modo que las mordazas toquen la pieza sin deformarla.
- Bloquea el cursor si necesitas retirar el calibrador para leer.
- Lee mirando de frente la escala, para evitar el paralaje.
- Repite la medición dos o tres veces y calcula el promedio.
- Limpia el calibrador y guárdalo en su estuche.
Cómo medir exteriores, interiores, profundidades y escalones
- Exteriores: usa las mordazas grandes, con la pieza bien asentada y perpendicular a la regla.
- Interiores: introduce las mordazas pequeñas, ábrelas hasta tocar las paredes y busca el diámetro máximo, moviendo ligeramente el calibrador.
- Profundidades: apoya el extremo de la regla principal sobre el borde del agujero, sin inclinarlo, y baja la varilla hasta el fondo.
- Escalones: apoya la regla sobre el nivel más alto y baja la varilla (o la mordaza móvil) hasta el nivel inferior.
En la mayoría de los calibradores modernos, la lectura de interiores ya incluye el espesor de las mordazas. Revisa el manual de tu modelo para confirmarlo.
¿Cómo medir en la escala métrica? Cómo leer un vernier en milímetros
Para leer en milímetros, sigue este método sencillo:
- Observa dónde queda el cero del nonio sobre la regla y lee los milímetros completos a su izquierda.
- Busca la línea del nonio que coincide mejor con una marca de la regla y anota su número (k).
- Multiplica k por la resolución y súmalo a los milímetros completos.
Ejemplo: el cero del nonio queda justo después de la marca de 23 mm, la línea 7 del nonio coincide y la resolución es 0,05 mm.
Consejo: en los nonios de 0,02 mm, los números impresos indican décimas de milímetro (0,1 mm) y cada marca intermedia vale 0,02 mm. Cuenta con calma.
¿Cómo medir en la escala inglesa? Cómo leer un vernier en pulgadas
Muchos calibradores incluyen una escala en pulgadas. Recuerda que 1 in = 25,4 mm. Hay dos tipos de lectura:
Pulgadas fraccionarias
La regla está dividida en 1/16 de pulgada y el nonio tiene 8 divisiones, así que la resolución es:
- Lee las pulgadas completas a la izquierda del cero del nonio.
- Cuenta cuántos dieciseisavos hay entre esa pulgada y el cero del nonio.
- Suma k/128, donde k es la línea del nonio que coincide.
Pulgadas decimales
La regla tiene divisiones de 0,025 in (cada décima se divide en 4) y el nonio tiene 25 divisiones, así que la resolución es 0,001 in.
Ejemplo: la regla marca 0,575 in (0,5 + 3 × 0,025) y la línea 11 del nonio coincide:
Exactitud y resolución: no son lo mismo
Es uno de los conceptos que más se confunden en metrología. Observa la diferencia:
| Concepto | Qué significa | Ejemplo |
| Resolución | La menor variación que el instrumento permite leer. | Un calibrador que lee 0,02 mm. |
| Exactitud | Qué tan cerca está la medida del valor verdadero. | El mismo calibrador, mal calibrado, puede leer 12,30 mm en una pieza de 12,36 mm. |
| Precisión (repetibilidad) | Qué tan parecidas son varias medidas de lo mismo. | Cinco lecturas casi iguales entre sí. |
Un instrumento puede tener muy buena resolución y ser poco exacto. Por eso la resolución no garantiza la exactitud. En calibradores comunes, la exactitud típica está en el orden de unas pocas centésimas de milímetro, dependiendo del modelo y del rango; consulta siempre la ficha técnica del fabricante.
La incertidumbre de lectura mínima que debes informar es ± la resolución del calibrador. Por ejemplo, 12,35 ± 0,02 mm.
Factores que determinan la exactitud de tus medidas
Error de cero
Si al cerrar las mordazas el calibrador no marca 0,00, hay un error de cero (e0). Se corrige restándolo de cada lectura:
Si e0 es positivo (marca de más), se resta. Si es negativo (marca de menos), se suma su valor absoluto.
Otros factores importantes
- Paralaje: leer la escala desde un ángulo hace que la línea coincidente parezca otra.
- Presión de las mordazas: apretar de más deforma la pieza y reduce la lectura; apretar de menos la aumenta.
- Alineación: si el calibrador está inclinado respecto a la pieza, la lectura es mayor que la real. Coloca la pieza cerca de la regla.
- Temperatura: las piezas y el instrumento se dilatan con el calor. La medición de referencia se hace a 20 °C.
- Limpieza y desgaste: polvo, rebabas o mordazas desgastadas o dañadas alteran la lectura.
- Calibración periódica: verifica el calibrador con bloques patrón.
- Habilidad del operador: una buena técnica y varias repeticiones reducen los errores.
La dilatación térmica de una pieza de longitud L al cambiar su temperatura en ΔT es:
Donde α es el coeficiente de dilatación lineal del material (para el acero, cerca de 12 × 10⁻⁶ °C⁻¹).
Para varias medidas de la misma magnitud, usa el promedio:
Tipos de calibrador vernier
| Tipo | Características | Cuándo usarlo |
| De nonio (analógico) | Lectura con la escala vernier; sin baterías. | Talleres y aprendizaje: es el que enseña a leer. |
| De carátula (reloj) | Una aguja indica las centésimas en un dial. | Lecturas rápidas con menos riesgo de error de interpretación. |
| Digital | Pantalla LCD, botón de cero y cambio mm/in; algunos transmiten datos. | Mediciones rápidas y registro de datos. |
| De profundidad | Base ancha y varilla para medir profundidades. | Agujeros y cavidades. |
| De altura (gramil) | Se apoya sobre una superficie plana y mide alturas o traza líneas. | Trazado y medición de alturas en mesa de trabajo. |
| De mordazas especiales | Mordazas largas, de punta o para ranuras, entre otras. | Piezas de difícil acceso o aplicaciones específicas. |
Marcas de calibradores vernier
Existen muchas marcas. Estas son algunas de las más conocidas; la lista es orientativa y no constituye una recomendación comercial:
| Marca | Origen | Comentario |
| Mitutoyo | Japón | Muy usada en metrología e industria. |
| Starrett | Estados Unidos | Instrumentos de precisión para taller y laboratorio. |
| Tesa | Suiza | Marca de metrología de alta gama. |
| Mahr | Alemania | Fabricante de instrumentos de medición de precisión. |
| Fowler | Estados Unidos | Línea amplia de instrumentos de medición. |
| Insize | China | Opciones accesibles en variedad de modelos. |
| Stanley y Truper | EE. UU. y México | Herramientas de uso general y de taller básico. |
Qué considerar al comprar un calibrador vernier
- Rango de medición: 0–150 mm es el más común; para piezas mayores, 200 o 300 mm.
- Resolución: 0,02 mm para trabajo preciso; 0,05 mm para uso general.
- Tipo: de nonio para aprender, digital para rapidez, de carátula para lectura clara.
- Material y acabado: acero inoxidable endurecido, con escalas grabadas (no impresas) y mordazas bien rectificadas.
- Mordazas: deben cerrar sin luz y tener buen filo para interiores.
- Escalas: verifica si incluye mm y pulgadas.
- Norma y certificado: busca que cumpla una norma (por ejemplo, DIN 862 o ISO 13385-1) y, si lo necesitas, un certificado de calibración.
- Bloqueo y deslizamiento: el cursor debe moverse suave y bloquearse firme.
- Extras: estuche, batería de repuesto (digital) y repuestos.
- Prueba antes de comprar: cierra las mordazas contra una fuente de luz: no debe verse luz entre ellas.
Medidas de seguridad e higiene al usar el calibrador
- No midas piezas en movimiento ni máquinas en marcha: puede atraparte o dañar el instrumento.
- Cuidado con las puntas de las mordazas: pueden cortar; llévalas cerradas al transportarlas.
- Evita piezas muy calientes o con rebabas filosas; usa guantes o protección si es necesario.
- Gafas de seguridad: úsalas si manipulas piezas con virutas o partículas.
- No lo uses como herramienta: no sirve de destornillador, palanca ni marcador.
- Higiene en uso compartido: limpia las mordazas con un paño y alcohol isopropílico entre usuarios.
- Lávate las manos después de manejar piezas con aceite o refrigerante.
- Guárdalo limpio y seco, con una ligera película de aceite en las partes metálicas y en su estuche.
- Evita caídas y golpes: descalibran el instrumento.
Campos de aplicación del pie de rey
- Metrología y control de calidad: verificación de dimensiones de piezas.
- Taller mecánico y mantenimiento: diámetros de ejes, desgaste de componentes.
- Industria automotriz: espesor de discos de freno, diámetros de pistones.
- Carpintería y construcción: espesor de láminas y tubos.
- Joyería y relojería: medidas pequeñas con alta precisión.
- Laboratorios y educación: prácticas de física e ingeniería.
- Electrónica: dimensiones de componentes y placas.
Errores comunes que debes evitar
| Error frecuente | La realidad |
| “Más divisiones en el nonio siempre significa más exactitud.” | Más divisiones solo mejora la resolución; la exactitud depende de la calibración y de la técnica. |
| “Si el cero no coincide, el calibrador está dañado.” | Puedes corregirlo restando o sumando el error de cero a cada lectura. |
| “Hay que apretar fuerte para medir bien.” | Una presión excesiva deforma la pieza; la presión debe ser suave y constante. |
| “Se lee la primera línea del nonio.” | Se lee la línea del nonio que coincide con una marca de la regla, no la primera. |
| “La medida se toma con la pieza en la punta de las mordazas.” | Debes colocarla cerca de la regla para evitar errores de alineación. |
| “Para pasar de pulgadas a milímetros se divide entre 25,4.” | Se multiplica por 25,4. |
Resumen: lo esencial antes de seguir
- Calibrador vernier: mide exteriores, interiores, profundidades y escalones.
- Resolución: r = d / n; los valores típicos son 0,1; 0,05 y 0,02 mm.
- Lectura: milímetros completos + k × resolución, con k la línea del nonio que coincide.
- Pulgadas: 1 in = 25,4 mm; resolución típica de 1/128 in o 0,001 in.
- Exactitud: depende de cero, paralaje, presión, alineación, temperatura, limpieza y calibración.
- Seguridad e higiene: cuida tus manos, el instrumento y la limpieza.
💬 Ahora te toca a ti
¿Qué parte te costó más: calcular la resolución, leer el nonio o corregir el error de cero? ¿Ya tienes un calibrador o estás pensando en comprar uno? Cuéntalo en los comentarios y te ayudamos.
Déjanos tu comentario ↓ Tu participación ayuda a otros estudiantes.Ocho problemas resueltos paso a paso de calibrador vernier
Están ordenados por dificultad: básico, intermedio, avanzado y reto.
Nivel 1: básico
Problema 1: Resolución de un nonio de 10 divisiones
Un calibrador tiene una escala principal con divisiones de 1 mm y un nonio de 10 divisiones que ocupan 9 mm. Calcula la longitud de cada división del nonio y la resolución.
Datos:
- d = 1 mm
- n = 10 divisiones
- Longitud del nonio = 9 mm
Resolución paso a paso:
Longitud de una división del nonio.
Diferencia con una división de la regla.
Comprobamos con la fórmula de resolución.
Resultado: La resolución es 0,1 mm.
Problema 2: Lectura con resolución de 0,05 mm
El cero del nonio queda después de la marca de 41 mm y la línea 12 del nonio (de 20 divisiones) coincide con una marca de la regla. ¿Cuál es la lectura?
Datos:
- Lp = 41 mm
- k = 12
- r = 1 mm / 20 = 0,05 mm
Resolución paso a paso:
Se aplica la fórmula de lectura.
Sustitución.
Resultado: L = 41,60 mm.
Nivel 2: intermedio
Problema 3: Resolución de 0,02 mm
Un calibrador tiene un nonio de 50 divisiones sobre una regla con divisiones de 1 mm. Calcula su resolución y la lectura si el cero del nonio queda después de 14 mm y la línea 36 coincide.
Datos:
- d = 1 mm
- n = 50
- Lp = 14 mm
- k = 36
Resolución paso a paso:
Resolución.
Lectura.
Resultado: r = 0,02 mm; L = 14,72 mm.
Problema 4: Lectura en pulgadas fraccionarias
En un calibrador con escala en 1/16 in y nonio de 8 divisiones, el cero del nonio queda después de 1 in y 5 dieciseisavos, y la línea 3 del nonio coincide. Calcula la lectura en pulgadas y en milímetros.
Datos:
- Pulgadas completas = 1 in
- Dieciseisavos = 5
- k = 3
Resolución paso a paso:
Resolución.
Lectura en pulgadas.
Conversión a milímetros.
Resultado: L = 1 43/128 in ≈ 1,3359 in ≈ 33,93 mm.
Nivel 3: avanzado
Problema 5: Corrección por error de cero
Un calibrador de resolución 0,02 mm se usa en dos casos. (a) Con las mordazas cerradas marca +0,06 mm y al medir una pieza lee 18,46 mm. (b) Con las mordazas cerradas marca −0,04 mm y al medir otra pieza lee 25,10 mm. Calcula las medidas reales.
Datos:
- (a) e0 = +0,06 mm; Lleída = 18,46 mm
- (b) e0 = −0,04 mm; Lleída = 25,10 mm
Resolución paso a paso:
Fórmula de corrección.
Restar el error positivo.
El error es negativo, así que al restarlo se suma su valor.
Resultado: (a) 18,40 mm; (b) 25,14 mm.
Problema 6: Mediciones repetidas y error porcentual
Mides cinco veces el espesor de una pieza con un calibrador de resolución 0,02 mm y obtienes 12,34; 12,36; 12,34; 12,38 y 12,34 mm. Un bloque patrón certificado indica que el valor de referencia es 12,30 mm. Calcula el promedio, la incertidumbre de lectura y el error porcentual.
Datos:
- Medidas: 12,34; 12,36; 12,34; 12,38; 12,34 mm
- Resolución = 0,02 mm
- Valor de referencia = 12,30 mm
Resolución paso a paso:
Promedio.
Resultado con incertidumbre de lectura (± resolución).
Error porcentual respecto al valor de referencia.
Resultado: L = 12,35 ± 0,02 mm; error porcentual ≈ 0,42 %. Como el valor de referencia queda fuera del intervalo, hay un error sistemático (por ejemplo, de cero o de presión).
Nivel 4: reto
Problema 7: Volumen de un cilindro con incertidumbre
Mides un cilindro con un calibrador de resolución 0,02 mm: diámetro d = 24,50 mm y altura h = 40,20 mm. Calcula su volumen y estima la incertidumbre.
Datos:
- d = 24,50 mm; Δd = 0,02 mm
- h = 40,20 mm; Δh = 0,02 mm
Resolución paso a paso:
Volumen.
Como d está elevado al cuadrado, su incertidumbre relativa se duplica.
Incertidumbre absoluta.
Expresar en cm³ (1 cm³ = 1000 mm³).
Resultado: V = (18,95 ± 0,04) cm³.
Problema 8: Efecto de la temperatura
Una pieza de acero (α = 12 × 10⁻⁶ °C⁻¹) mide 100 mm a 20 °C. (a) ¿Cuánto cambia su longitud a 30 °C? (b) ¿Y una pieza de 300 mm si la diferencia de temperatura es de 20 °C? Compara con la resolución de 0,02 mm.
Datos:
- α = 12 × 10⁻⁶ °C⁻¹
- (a) L = 100 mm; ΔT = 10 °C
- (b) L = 300 mm; ΔT = 20 °C
Resolución paso a paso:
Fórmula de dilatación.
Sustitición.
Sustitución.
Resultado: (a) 0,012 mm, menor que la resolución de 0,02 mm; (b) 0,072 mm, unas 3,6 veces la resolución, y ya se nota en la lectura.
Mini-quiz (calibrador vernier)
📏 Desafío del Calibrador Virtual: ¿puedes leer el vernier antes de ver la respuesta?
Parte I
1. En un calibrador vernier, la escala principal tiene divisiones de 1 mm y el nonio tiene 20 divisiones. ¿Cuál es su resolución?
2. En un calibrador con resolución de 0,02 mm, el cero del nonio queda justo después de la marca de 31 mm y la línea 8 del nonio coincide con una marca de la escala principal. ¿Cuál es la lectura?
3. ¿Qué parte del calibrador vernier se utiliza para medir la profundidad de un agujero ciego?
4. Con las mordazas cerradas, un calibrador marca +0,04 mm. Al medir una pieza, la lectura es 12,50 mm. ¿Cuál es la medida corregida?
5. ¿Cómo se llama el error que se comete al leer la escala del calibrador desde un ángulo en lugar de mirarla de frente?
Parte II
6. ¿Cómo debe ser la presión que aplicas con las mordazas sobre la pieza al medir?
7. Una pieza mide 1,5 in. ¿Cuál es su medida en milímetros? (1 in = 25,4 mm)
8. Un calibrador inglés tiene la escala principal dividida en 1/16 de pulgada y un nonio de 8 divisiones. ¿Cuál es su resolución?
Parte III
9. ¿Cuál es la diferencia correcta entre resolución y exactitud?
10. ¿Cuál de estas prácticas mejora la exactitud de tus mediciones con un calibrador?
Aún no puedes calificar. Te faltan por responder las preguntas: .
Tu puntaje: / 100
¡Perfecto! 100 / 100. Ya lees el vernier como un metrólogo. Ahora pon a prueba tus habilidades con las actividades finales.
¡Muy bien! Tienes una base sólida. Revisa las explicaciones de lo que fallaste y practica más lecturas en el simulador.
Vas por buen camino, pero aún confundes algunos conceptos. Repasa cómo se calcula la resolución y practica la lectura en el simulador.
Necesitas repasar. Vuelve a leer el artículo, practica con el simulador prediciendo cada lectura y luego intenta de nuevo.
Comparte con tus amigos tu calificación
Preguntas frecuentes (FAQs) de calibrador vernier
No necesariamente. La resolución (lo que puedes leer) no es lo mismo que la exactitud (qué tan cerca estás del valor real). Un calibrador descalibrado, sucio o mal usado puede leer centésimas y estar equivocado. Pruébalo: mide un mismo objeto con tres técnicas distintas (con más y menos presión) y compara los resultados.
Casi nunca. Es un error de cero, y se corrige restándolo de cada lectura (o sumándolo si es negativo). En los digitales, basta pulsar el botón de cero con las mordazas limpias y cerradas. Solo si el error es grande o cambia cada vez, conviene revisar el instrumento.
Todo lo contrario. Apretar demasiado deforma la pieza (y las mordazas), y la lectura sale menor que la real. Cierra con presión suave y similar en cada medición; muchos calibradores tienen una rueda que ayuda con eso.
Lee la línea que mejor coincide, es decir, aquella en la que las líneas vecinas del nonio quedan desfasadas por igual a ambos lados. Y recuerda: no se lee “la primera línea del nonio”, sino la que se alinea con una marca de la regla. Reto: ¿cuánto vale la lectura si el cero del nonio está pasado de 8 mm y la línea 15 coincide con resolución 0,05 mm? (Respuesta: 8,75 mm).
Actividades para practicar calibrador vernier
Diez ejercicios progresivos. Haz un esquema antes de resolver. Las respuestas están en la sección siguiente.
Parte I
1. Indica qué parte del calibrador usarías para: (a) medir el diámetro de un eje; (b) medir el diámetro de un agujero; (c) medir la profundidad de una cavidad; (d) mantener una lectura al retirar el calibrador de la pieza.
2. Calcula la resolución de un calibrador cuya regla tiene divisiones de 1 mm y cuyo nonio tiene (a) 10 divisiones y (b) 50 divisiones.
3. Con una resolución de 0,05 mm, el cero del nonio queda después de 7 mm y la línea 13 coincide. ¿Cuál es la lectura?
4. Con una resolución de 0,02 mm, el cero del nonio queda después de 52 mm y la línea 29 coincide. ¿Cuál es la lectura?
5. En un calibrador de pulgadas fraccionarias (1/16 in y nonio de 8 divisiones), el cero del nonio queda después de 2 in y 7 dieciseisavos, y la línea 6 coincide. Calcula la lectura en pulgadas y en milímetros.
Parte II
6. Convierte (a) 3/4 in a milímetros y (b) 50 mm a pulgadas.
7. Un calibrador marca −0,06 mm con las mordazas cerradas. Al medir una pieza lee 9,30 mm. ¿Cuál es la medida real? Si otro calibrador marca +0,04 mm y lee 30,00 mm, ¿cuál es la medida real?
8. Mides cuatro veces el diámetro de un alambre: 8,10; 8,12; 8,10 y 8,12 mm (resolución 0,02 mm). Calcula el promedio y el error porcentual respecto a un valor de referencia de 8,15 mm.
9. Un eje tiene un diámetro de 15,00 mm medido con resolución de 0,02 mm. Calcula el área de su sección y su incertidumbre.
10. Reto: una pieza de aluminio (α = 23 × 10⁻⁶ °C⁻¹) mide 200,00 mm a 20 °C. ¿Cuánto mide a 35 °C? ¿Se notaría con un calibrador de resolución 0,02 mm?
Respuestas
Ver soluciones
Actividad 1
- (a) Mordazas para exteriores.
- (b) Mordazas (orejas) para interiores.
- (c) Varilla de profundidad.
- (d) Tornillo de bloqueo.
Actividad 2
Actividad 3
Actividad 4
Actividad 5
Actividad 6
Actividad 7
Actividad 8
Actividad 9
Resultado: A = 176,7 ± 0,5 mm².
Actividad 10
El cambio de 0,069 mm es unas 3,5 veces la resolución de 0,02 mm, por lo que sí se notaría.
💬 Cuéntanos en los comentarios
¿Coincidieron tus predicciones con lo que viste en el simulador?
Déjanos tu comentario ↓ Tu participación ayuda a otros estudiantes.© LaProfeMatematik · Aprender con amor de Dios y mucha pasión